塑料卡板箱:从选型参数到循环包装经济性的深度解析
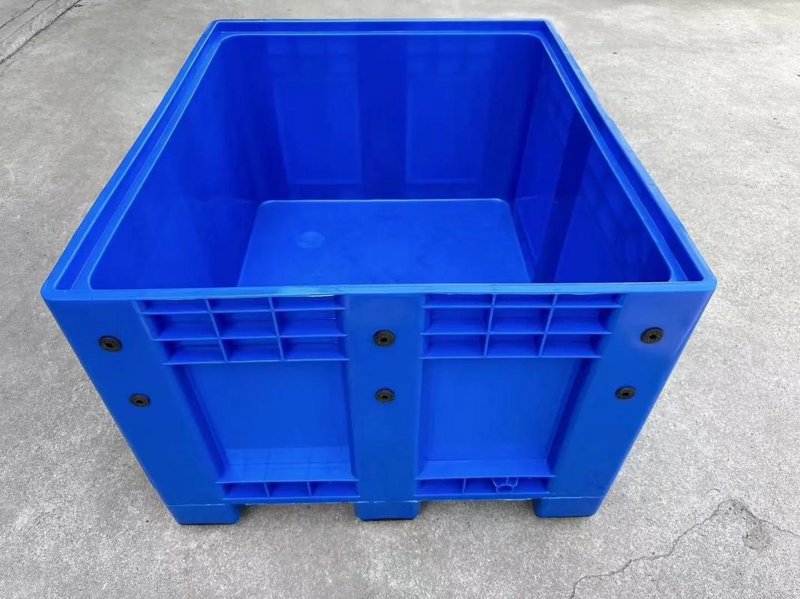
在制造业物流成本结构中,一次性木箱与纸箱的隐性支出常被低估。中国物流与采购联合会2023年发布的《工业包装循环化发展报告》显示,我国工业企业在包装采购上的年均支出约占物流总成本的18%—22%,其中可循环包装渗透率不足15%。塑料卡板箱作为介于周转箱与托盘之间的重型单元化容器,正在食品、化工、汽车零部件等领域替代传统一次性包装。本文从材料工艺、结构参数、经济性测算三个维度展开分析。
一、吹塑与注塑:两种工艺决定卡板箱的适用边界
塑料卡板箱按成型工艺分为吹塑卡板箱与注塑卡板箱两类,二者的性能差异源于分子取向与壁厚分布方式的不同。
吹塑工艺通过挤出型坯后气压吹胀成型,箱体为双层中空结构,壁厚通常在3—8mm之间。其优势在于抗冲击性能突出,落锤冲击测试中,-20℃环境下吹塑箱体破损率低于注塑箱体约40%(数据来源:中国塑料加工工业协会2022年检测对比)。因此吹塑卡板箱更适合冷链、出口海运等温差大、搬运频次高的场景。劣势是尺寸精度较低,内腔公差一般在±3mm,对精密零部件的定位固定不利。
注塑工艺采用高压充模一次成型,壁厚均匀性可控制在±0.5mm以内,尺寸稳定性好,适合配套自动化立体库与AGV搬运系统。注塑卡板箱可通过模内嵌件实现RFID芯片槽、隔板卡位、堆码限位等结构集成。但注塑模具开模成本较高,单套模具费用通常在8万—25万元区间,适合批量在5000只以上的标准化订单。
二、关键选型参数:承载、堆码与周转次数
采购塑料卡板箱时,动载、静载与堆码层数是三个必须同步确认的参数,三者并非线性关系。以1200×1000×800mm标准规格为例,行业主流产品的动载能力为500—800kg,静载可达2000—4000kg,但堆码层数受箱体侧壁刚度制约,通常建议不超过4层满载堆码。
- 动载参数:指叉车搬运、颠簸路面行驶状态下的承载能力,约为静载的1/4至1/3,选型时应以动载为基准而非静载。
- 周转次数:优质HDPE卡板箱设计周转次数可达300—500次,按单次使用成本折算,约为一次性木箱的1/5至1/8。
- 温度适应性:普通HDPE材质适用温度为-20℃至60℃,低温冷库场景需选用耐低温改性料,脆化温度可下探至-40℃。
上海地区某汽车零部件企业2021年的替换案例具有参考价值:该企业将发动机配件出口包装由一次性木箱改为1150×985×760mm吹塑卡板箱,单箱采购价约680元,按年周转28次、使用寿命4年测算,单次包装成本由木箱的42元降至6.1元,年包装支出下降约76%,同时免除了木箱熏蒸检疫环节,出口通关时间缩短1.5个工作日。
三、循环包装的经济性临界点
塑料卡板箱并非在所有场景下都具备成本优势,其经济性存在明确的临界条件。行业经验公式表明,当单一包装单元的年度周转次数超过12次、使用周期超过2年时,可循环包装的全生命周期成本开始低于一次性包装。若周转次数低于8次/年,则一次性包装或租赁模式更为经济。
此外,卡板箱的回收残值不可忽视。HDPE材质卡板箱在使用寿命终结后,按当前再生料市场价格,残值率约为初始采购价的15%—20%,这部分收益应计入全生命周期成本核算。对于塑料卡板箱批发采购量较大的企业,建议在合同中明确回收置换条款,进一步摊薄使用成本。
综合来看,塑料卡板箱的选型本质是一道物流成本的结构优化题,而非单纯的容器采购。明确工艺路线、锁定承载参数、核算周转频次,三步之后再做价格比较,才能避免“低价采购、高频更换”的隐性浪费。